





Worauf Sie bei einem LDPE-Hersteller für eine gleichbleibende Film- und Formteilqualität achten sollten
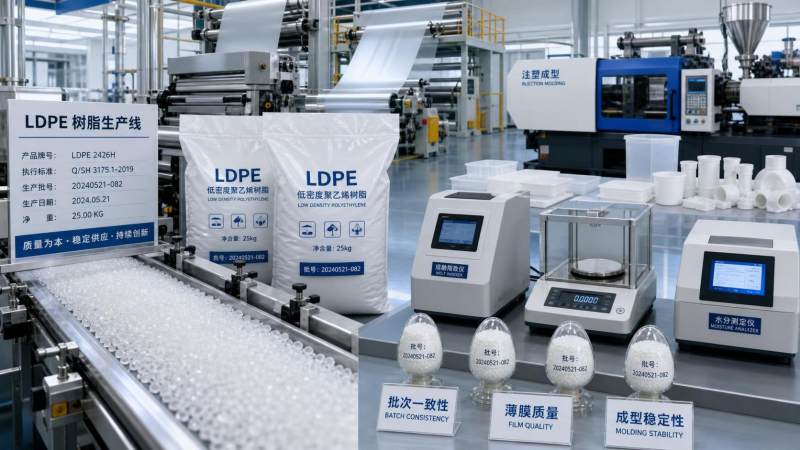
Der Stückpreis ist wichtig, doch das größere Kostenrisiko entsteht häufig durch Schwankungen zwischen den Chargen. Bei LDPE können bereits geringe Veränderungen des Schmelzverhaltens, des Additivgleichgewichts, des Gelanteils oder der Verunreinigung schnell zu Trübungen bei Blasfolien, Schwankungen der Durchstoßfestigkeit, einem Neck-in-Effekt bei der Extrusionsbeschichtung, instabilem Blasenverhalten, Einfallstellen bei Formteilen oder einer uneinheitlichen Siegelperformance führen. Bei der Bewertung eines LDPE-Herstellers ist daher entscheidend, ob der Hersteller das Material über einen längeren Zeitraum innerhalb eines engen Verarbeitungsfensters halten kann – nicht, ob eine einzelne Probe einmal problemlos auf einer Anlage verarbeitet werden konnte.
Bei Folienanwendungen beginnt die Konsistenz mit der Harzarchitektur und der Prozessdisziplin. Dichte und Schmelzflussindex sind meist die ersten geprüften Kennzahlen, erklären jedoch nicht alle für die Weiterverarbeitung relevanten Eigenschaften. Zwei Typen mit ähnlichen Hauptwerten können sich bei Frostlinien-Stabilität, Abzug, Reißfestigkeit in Maschinenrichtung oder Heißklebrigkeit unterschiedlich verhalten, da auch die Molekulargewichtsverteilung, Katalysatorrückstände, der Antiblock-Anteil, die Migrationsrate von Gleitmitteln und die thermische Vorgeschichte die Leistung beeinflussen. Ein zuverlässiger Hersteller sollte erläutern können, wie ein Typ für gängige Folienprodukte wie Linerfolien, Beutelfolien, Schrumpffolien, Laminierfolien und Coextrusionsschichten kontrolliert wird und ob derselbe Typ für die Herstellung dünner oder dicker Folien vorgesehen ist.
Die Chargenkonstanz ist wichtiger als eine perfekte Testprobe
Eine aus einer einzelnen Charge hergestellte Testrolle kann akzeptabel aussehen und dennoch künftige Instabilitäten verbergen. Aussagekräftiger ist, wie der Hersteller die reguläre Produktion steuert. Dazu gehören die Rückverfolgbarkeit der Rohstoffe, die Chargencodierung, die Probenahmehäufigkeit, Rückstellmuster und die Maßnahmen- beziehungsweise Eingriffsgrenzen, die bei beginnenden Abweichungen wichtiger Parameter angewendet werden. Wenn ein Lieferant nicht klar erklären kann, wie nichtkonformes Material separiert, gemischt, herabgestuft oder für den Versand gesperrt wird, liegt das Risiko nachgelagert in Ihrem eigenen Werk.
Fordern Sie die tatsächliche Spezifikationsstruktur an, nicht nur ein Marketingdatenblatt. Ein kommerzielles TDS enthält normalerweise breite typische Werte. Für Einkaufsentscheidungen ist es hilfreicher zu verstehen, welche Punkte als Freigabekriterien kontrolliert werden und welche lediglich informativen Charakter haben. Bei LDPE für Folien- und Formanwendungen können dazu Schmelzfluss, Dichte, Feuchtezustand bei der Auslieferung, gegebenenfalls Asche- oder Verunreinigungsindikatoren, Pelletaussehen, Geruch sowie verarbeitungsbezogene Leistungshinweise gehören. Wenn Folienklarheit oder Siegelperformance empfindlich reagieren, ist es sinnvoll zu fragen, ob Trübung, Glanz, Reibungskoeffizient, Siegelinitiierungsverhalten oder mit extrahierbaren Stoffen verbundene Risiken im Rahmen der internen Validierung verfolgt werden, auch wenn sie nicht auf jedem COA aufgeführt sind.
Verarbeitungsstabilität erfordert ein technisches Gespräch, nicht nur ein Preisangebot
Folienverarbeiter und Formteillieferanten erkennen die Lieferantenqualität meist zuerst am Anlagenverhalten und erst danach in den Unterlagen. Blasenschwankungen, Ablagerungen an der Düse, Gele, uneinheitliches Ausblühen von Gleitmitteln, Fischaugen oder eine unzureichende Dickenkontrolle entstehen häufig durch Harzschwankungen, die unterhalb des Niveaus allgemeiner Produktbeschreibungen liegen. Ein seriöser LDPE-Hersteller sollte die Auswahl des Typs mit den Verarbeitungsbedingungen verknüpfen können: Temperaturbereich der Düse, Empfindlichkeit gegenüber der Schneckenkonstruktion, Tendenzen beim Aufblasverhältnis, erwartetes Abzugsverhalten, Kühleffekte sowie mögliche Wechselwirkungen mit Masterbatch, Recyclinganteilen oder anderen Polyolefinen in Mischungen.
Dieses Gespräch sollte nicht allgemein bleiben. Wenn die Antwort lediglich lautet, dass das Material für Folien und Formteile geeignet ist, fehlt es an technischer Tiefe. Hilfreicher sind Angaben dazu, in welchem Bereich der Typ problemlos läuft und in welchen Situationen er empfindlich werden kann. Ein Hersteller könnte beispielsweise erläutern, dass ein Harz bei allgemeinen Blasfolien stabil läuft, bei dünnen Folien jedoch eine genauere Temperaturkontrolle benötigt, oder dass ein Formtyp für allgemeine Formteile geeignet ist, aber nicht die beste Wahl ist, wenn gleichzeitig eine enge Maßhaltigkeit und eine höhere Steifigkeit erforderlich sind. Solche bedingten Aussagen sind häufig ein gutes Zeichen, da sie zeigen, dass der Hersteller die Verarbeitungsgrenzen versteht, anstatt lediglich die Anwendungsmöglichkeiten möglichst weit zu fassen.
Erfahrung in mehreren Produktkategorien kann ebenfalls ein nützlicher Hinweis sein. Werke, die unterschiedliche chemische Rohstoffe verarbeiten, darunter oxidationsempfindliche oder spezifikationskritische Produkte wie Natriumisoascorbat als antioxidativer Lebensmittelrohstoff, verfügen häufig über ausgeprägtere Routinen bei Chargenaufzeichnungen, Kontaminationskontrolle, Verpackungsdisziplin und Dokumentenkonsistenz. Dies beweist nicht automatisch die LDPE-Qualität, kann jedoch zeigen, ob der Betrieb an kontrollierte Produktionsumgebungen gewöhnt ist.
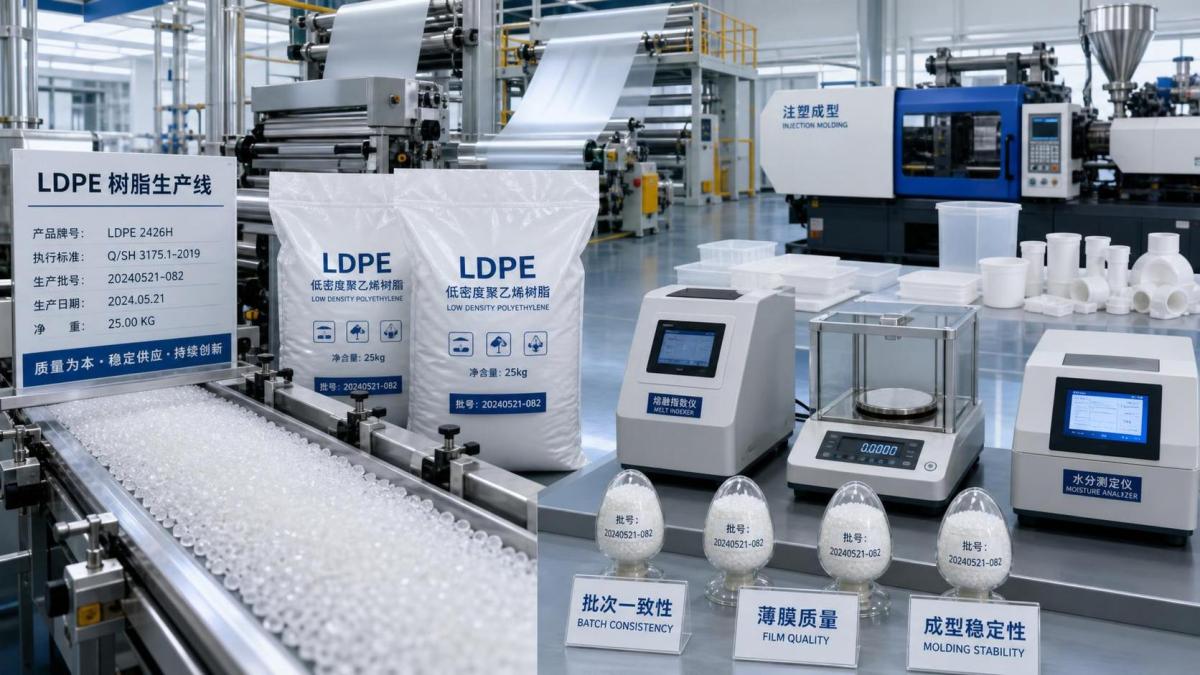
Die Folienqualität hängt von mehr als den grundlegenden Harzdaten ab
Bei Folien sollte der Hersteller auf die Fehler eingehen können, die die Produktion tatsächlich stoppen oder Reklamationen auslösen. Gele sind relevant, weil sie Schwachstellen und sichtbare Fehler verursachen. Pelletverunreinigungen sind problematisch, weil schwarze Punkte oder Fremdpolymere zu sichtbaren Ausschussteilen führen können. Gleitmittel- und Antiblocksysteme sind wichtig, da sich Beutelöffnung, Wickelverhalten und COF-Schwankungen nach der Lagerung verändern können. Die Siegelperformance ist entscheidend, weil eine Folie, die sich gut weiterverarbeiten lässt, aber bei normaler Verweilzeit schlecht siegelt, dennoch eine teure Materialwahl sein kann.
Ein weiterer Punkt, der bei Beschaffungsgesprächen häufig übersehen wird, ist das Alterungsverhalten. Einige Additive migrieren im Laufe der Zeit. Eine unmittelbar nach der Produktion geprüfte Folienprobe kann sich nach Lagerung im Warenhaus oder nach einem Seetransport anders verhalten. Wenn das Material exportiert und erst einige Wochen später weiterverarbeitet wird, sollten Sie fragen, wie der Lieferant die Lagerstabilität bewertet, insbesondere hinsichtlich der Entwicklung des Gleitverhaltens, der Blockneigung, von Geruchsveränderungen und der Verpackungsintegrität. In schwachen Säcken verpacktes oder unter schlechten Bedingungen gelagertes Harz kann mit Pelletverunreinigungen, Feuchtigkeit an der Außenverpackung oder Handhabungsschäden eintreffen, was die Beschickung und Rückverfolgbarkeit erschwert.
Bei Blasfolien ist es sinnvoll zu fragen, ob der Lieferant praktische Kenntnisse über die Blasenstabilität bei normalen Produktionsstörungen besitzt. Anlagenstillstände, Wiedereinarbeitung von Anfahrausschuss, Masterbatch-Zugabe und Änderungen der Umgebungstemperatur beeinflussen allesamt den Output. Ein Hersteller muss kein Ergebnis auf fremden Anlagen garantieren, sollte jedoch erklären können, ob der Typ im Betrieb tolerant oder eng auszulegen ist und welche Änderungen typischerweise zuerst Probleme verursachen.
Die Formteilqualität sollte anhand von Wiederholbarkeit und Oberflächenverhalten beurteilt werden
Bei Formteilen besteht ein häufiger Fehler darin, LDPE nur anhand des Fließverhaltens auszuwählen und anschließend Probleme beim Entformen, beim Verzug, bei Schwindungsschwankungen oder bei der Oberflächenbeschaffenheit festzustellen. Polyethylen niedriger Dichte wird häufig wegen seiner Weichheit, Flexibilität und Chemikalienbeständigkeit gewählt, doch die Formteilqualität hängt weiterhin davon ab, wie das Harz die Form füllt, abkühlt und sich entspannt. Wenn das Formteil dickere Bereiche, feine Details oder besondere Anforderungen an die sichtbare Oberfläche aufweist, sollte der Hersteller die Fließkonsistenz, das voraussichtliche Schwindungsverhalten und mögliche Tendenzen zu Silberstreifen, Einfallstellen oder Oberflächenfehlern unter allgemeinen Verarbeitungsbedingungen erläutern können.
Auch die Gleichmäßigkeit der Pellets wird wichtiger, als viele Beschaffungsunterlagen vermuten lassen. Unregelmäßige Pelletgrößen können die Gleichmäßigkeit der Beschickung beeinträchtigen. Staub oder Feinanteile können Brückenbildung, Verunreinigungen oder schwarze Punkte nach längerer thermischer Verweilzeit begünstigen. Eine unzureichend kontrollierte Verpackung kann beim Entladen und Umfüllen zusätzliche Probleme verursachen. Dies mag eher nach Handhabungsdetails als nach grundlegender Harzqualität klingen, beeinflusst jedoch unmittelbar die Wiederholbarkeit des Formprozesses und die Sauberkeit der Maschine.
Dokumente sollten Entscheidungen unterstützen und nicht nur die Zollabfertigung ermöglichen
COAs, MSDSs und Spezifikationsblätter sind Standardunterlagen. Ihr tatsächlicher Wert hängt jedoch davon ab, ob die Dokumente das gelieferte Material mit ausreichender Genauigkeit abbilden, um die Rückverfolgbarkeit zu gewährleisten. Ein zuverlässiger Lieferant sollte eine Chargenkennzeichnung bereitstellen, die sich problemlos über Säcke, Paletten, Packlisten und Prüfaufzeichnungen hinweg abgleichen lässt. Wenn in der Produktion ein Problem auftritt, sollte ein direkter Weg vom betroffenen Material zu den Rückstellmustern und Freigabedaten bestehen.
Es lohnt sich außerdem zu prüfen, wie der Hersteller mit Spezifikationsänderungen, Anpassungen von Additiven oder Produktionsverlagerungen umgeht. Viele Qualitätsprobleme beginnen damit, dass der Produktname gleich bleibt, während sich die interne Rezeptur oder der Prozessweg ändert. Einkäufer erkennen den Unterschied oft erst nach Veränderungen bei Siegelverhalten, Geruch, Glanz oder Formteilverhalten. Ein professioneller Hersteller verfügt normalerweise über ein Verfahren, um Kunden zu informieren, wenn eine Änderung die Verarbeitung oder die Validierung der Endanwendung beeinflussen könnte.
Im Exportgeschäft ist die Dokumentengenauigkeit eine operative und keine rein administrative Angelegenheit. Falsche Chargenangaben, unvollständige Sicherheitsunterlagen oder uneinheitliche Verpackungsbeschreibungen können die Freigabe der Sendung verzögern und das Material von seinen Qualitätsaufzeichnungen trennen. Diese Verzögerungen beeinflussen die Lagerplanung und die Produktionsplanung ebenso wie die Harzqualität selbst.
Die Kapazität ist wichtig, ebenso wie ihre konkrete Ausgestaltung
Eine hohe angegebene Produktionsmenge ist weniger aussagekräftig als die Kenntnis darüber, ob der Hersteller denselben Typ im erforderlichen Lieferrhythmus konstant liefern kann. Einige Hersteller sind mit regelmäßigen Containerladungen eines Typs vertraut, werden jedoch bei gemischten Bestellungen, kleinen wiederkehrenden Losen oder dringenden Nachlieferungen instabil. Andere können schnell Muster bereitstellen, haben aber Schwierigkeiten, die kommerziellen Chargen an das Verhalten der Muster anzupassen.
Fragen Sie, wie Produktionskampagnen geplant und Produktwechsel gesteuert werden. Wenn dieselbe Linie häufig zwischen verschiedenen Harztypen, Additivsystemen oder Farben wechselt, steigt normalerweise das Kontaminationsrisiko. Ein Hersteller mit klaren Spülverfahren, Sperrprotokollen und einer Trennung des Anfahrmaterials ist im Allgemeinen sicherer als ein Hersteller, der lediglich die Gesamtkapazität hervorhebt. Dies ist besonders relevant bei transparenten oder hellen Folien, bei denen sichtbare Fehler sofort auffallen.
Auch die Lieferzeit sollte realistisch besprochen werden. Die theoretische Verfügbarkeit des Harzes kann von der tatsächlichen Freigabezeit abweichen, sobald Prüfungen, Verpackung, Buchung, Inlandstransport und Exportdokumentation berücksichtigt werden. Eine stabile Beschaffung entsteht durch einen Hersteller, der die gesamte Abfolge vom Produktionsabschluss bis zur Verladung auf das Schiff versteht und aufzeigen kann, an welchen Stellen Verzögerungen üblicherweise auftreten.
Die Bemusterung sollte strukturiert genug sein, um Verarbeitungsrisiken aufzudecken
Viele Qualifizierungsfehler entstehen, weil die Bemusterungsphase zu eng gefasst ist. Eine Handprobe oder ein kleiner Sack kann die grundsätzliche Verarbeitbarkeit bestätigen, aber Chargenschwankungen im größeren Maßstab übersehen. Ein besserer Ansatz besteht darin, Muster anzufordern, die der normalen Produktion entsprechen, und sie anschließend unter den tatsächlichen Bedingungen zu prüfen, die Probleme typischerweise sichtbar machen: bei niedrigen und hohen Temperaturfenstern, normaler und reduzierter Liniengeschwindigkeit, unterschiedlichen Masterbatch-Verhältnissen sowie nach einer definierten Lagerdauer. Bei Formteilen sollten sowohl das Anfahren als auch der stationäre Betrieb beobachtet werden, statt das Material erst nach Stabilisierung der Maschine zu beurteilen.
Beim Vergleich von Lieferanten sollte die Harzbewertung konsequent durchgeführt werden. Verwenden Sie bei allen Versuchen dieselben Düseneinstellungen, dasselbe Aufblasverhältnis, denselben Schneckendrehzahlbereich, dieselbe Siegelprüfmethode und dieselben Kriterien für Formteile. Viele Beschaffungsentscheidungen werden unklar, weil jede Probe unter leicht unterschiedlichen Bedingungen verarbeitet wird und das Ergebnis dadurch eher die Maschineneinstellung als die Harzqualität widerspiegelt.
Das kommerzielle Risiko zeigt sich häufig an der Schnittstelle zwischen Werk und Vertrieb
Ein praktischer Unterschied zwischen einem gut geeigneten und einem schwierigen Lieferanten besteht darin, wie schnell technische und versandbezogene Fragen zwischen dem kaufmännischen Ansprechpartner und dem Werk weitergeleitet werden. Bei Folien- und Formteilprojekten sind häufig Klärungen zu Ersatzchargen, zur Prüfung von Rückstellmustern, zur Sackkennzeichnung, zur Palettenkonfiguration oder zur Interpretation eines COA-Ergebnisses erforderlich, das nahe an einem Grenzwert liegt. Verzögerte Antworten verursachen Stillstandszeiten und zwingen zu internen Vermutungen.
Die stärksten Hersteller zeigen normalerweise eine Abstimmung zwischen technischen Aufzeichnungen, Lagerabwicklung und externer Kommunikation. Wenn die Vertriebsseite nur Katalogformulierungen wiederholen kann, während Produktionsdaten nicht zugänglich sind, werden alltägliche Probleme zu langwierigen Auseinandersetzungen. Wenn ein Lieferant dagegen eine Reklamation ohne Verwirrung mit Rückstellmustern, Freigabeaufzeichnungen, Verpackungsprotokollen und Versanddokumenten verknüpfen kann, sinkt das Beschaffungsrisiko erheblich, selbst wenn gelegentlich ein Problem auftritt.
Letztlich ist die richtige LDPE-Quelle derjenige Lieferant, der die Folienproduktion und Formteile auch bei normalen Produktionsänderungen, Versandzyklen und wiederholten Bestellungen vorhersehbar hält. Ein Angebot lässt sich innerhalb weniger Minuten vergleichen; der Nachweis einer kontrollierten Prozessführung benötigt mehr Zeit, doch genau dort werden die langfristigen Kosten normalerweise entschieden.
Bitte hinterlassen Sie uns eine Nachricht
Senden Sie uns noch heute Ihre Anfrage
Skalierbare Produktion sowie Komplettservices für Forschung und Entwicklung, Fertigung, Vertrieb und Kundendienst.